全国服务热线:138 2886 6587
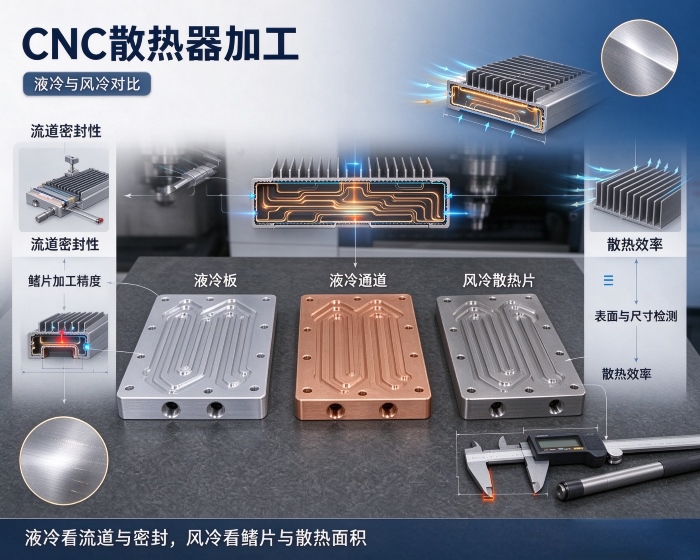
散热器加工厂同时接到风冷和液冷两张图纸时,外观可能都是铝块加孔位,但翻开技术要求就会发现,两者几乎不是同一类零件。风冷散热器处理的是开放表面,热量从底座传到翅片再散给空气。液冷散热器处理的是封闭的压力边界,冷却液在内部流道里循环,热量靠流体带走。这个差异,让CNC散热器加工的关注点从“翅片做得好不好”变成了“流道封不封得住、贴不贴得紧”。接下来,就让铂源小编为您区分这二者。
风冷散热器加工,盯住哪几件事就够了?
风冷散热器的CNC散热器加工路径比较直接。铲齿结构靠刀具在铝基板上连续铲出薄翅片,CNC结构则通过铣削去除多余材料,留下翅片和底板。加工时盯住三件事:翅片是否完整、底面平面度是否达标、安装孔位置是否准确。风冷散热器不接触流体,不需要考虑密封,也不承受液体压力,加工完成后做尺寸和外观检验就可以交付。
液冷散热器加工,比风冷多了哪几道关口?
液冷散热器则要跨过几道风冷没有的关口。它的主体是一个带内部流道的腔体,流道需要被盖板封闭,形成能承受冷却液压力的回路。流道可以用CNC直接铣出来,设计自由度较高,但铣完只是开始。真正的难点在于把盖板和底板连接起来,并保证接缝在工作压力下不渗漏。常见方式是真空钎焊和搅拌摩擦焊。真空钎焊适合流道复杂、需要一次炉内完成多道接缝的板件。搅拌摩擦焊焊缝致密,没有钎料残留,密封性和接头强度表现较好,适合长边较大的平板结构或对承压有要求的场合。焊接质量直接决定液冷散热器能不能用,这也是液冷CNC散热器加工和风冷加工拉开差距的地方。
焊接之后,液冷散热器还要面对焊后变形。焊接热输入会让底板产生翘曲,如果直接交付,底面贴合芯片时接触热阻会明显增大。液冷散热器对底面平面度的要求通常比风冷更严,常见的控制目标在0.05毫米这个量级。比较务实的做法是焊接后先安排一段自然时效,让残余应力释放,再上CNC精铣底面,装夹方式从刚性压紧改为真空吸附,减少夹紧力带来的附加变形。风冷散热器的平面度主要靠精铣本身保证,没有焊接热变形这个前置变量,CNC散热器加工的工序编排压力相对小一些。
气密性检测是液冷散热器加工中另一道独有的关口。风冷散热器尺寸和外观合格就可以出货。液冷散热器必须经过压力检漏,确认流道封闭后在规定压力下不泄漏。检测方式包括压力衰减、真空检漏或氦质谱检漏,漏率要控制在设定阈值以内。这道检测不是抽检意义上的“看一眼”,而是液冷散热器作为流体组件的基本资格认定。如果焊接质量和流道清洁度没有控制好,气密性测试就会把问题拦在出货之前,这也是液冷CNC散热器加工中检验成本高于风冷的原因之一。
综上,从对加工厂能力的要求来看,风冷散热器拼的是翅片成型效率、底面精铣水平和批量一致性。液冷散热器则要求同时具备流道加工、焊接密封、焊后变形控制和气密性检测这几项能力。流道加工决定冷却液能不能按设计路径流动,焊接决定它会不会漏,焊后精加工决定它贴不贴得紧芯片,气密检测决定问题能不能在厂内被发现。
关于我们:
铂源五金在CNC散热器加工中,生产设备采用国内CNC加工中心、钻攻机、精雕机和激光机,能够覆盖风冷翅片、液冷流道及各类结构件的加工需求。对液冷件的流道铣削、焊接后平面度控制和气密性检测有相应的工序安排,并根据产品的承压要求和流道结构来匹配加工与检测方案。
2019 惠州市铂源五金制品有限公司 版权所有
电话:138 2886 6587
公司地址:惠州市惠阳区镇隆镇黄洞工业区铂源五金
粤ICP备19059117号-1
 关注官方微信公众平台
 点击咨询

 138 2886 6587
