全国服务热线:138 2886 6587
在大功率电子散热方案里,壳体的散热性能往往是整套系统稳定运行的关键之一,很多人会优先关注材料牌号,却容易忽略内部流体通道的规划。液冷铝外壳的散热能力,很大程度上不是在材料上分高下,而是在流道设计上见真章。
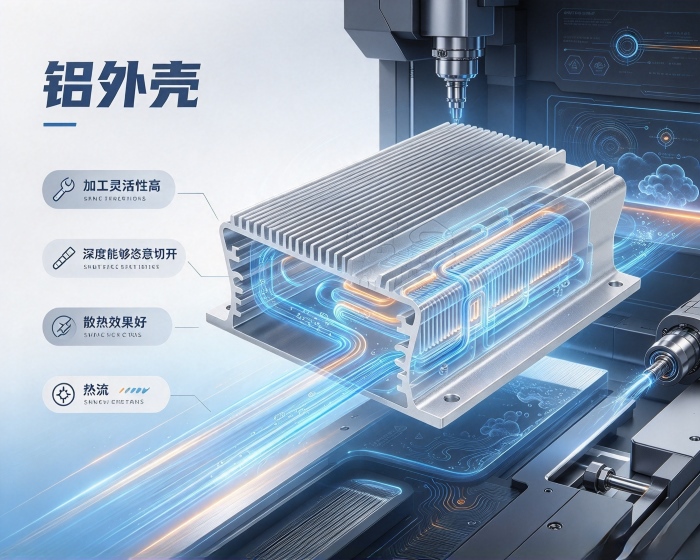
同样一块铝板,流道怎么走、截面怎么定、哪里该密哪里该疏,直接决定了热量能不能被及时带走,也决定了泵的功耗和长期运行的可靠性。因此,铝外壳的流道设计不是画几条通道那么简单,它需要在散热效率、流阻、加工可行性和成本之间找到平衡。
流道走向决定温度分布是否均匀流道走向是设计的第一层考量。直通式流道加工简单,冷却液从一端进、另一端出,路径短、流阻低,但热量容易集中在热源对应的区域,远端和边角位置换热不足,温度分布不均匀。为了改善这种情况,常见的做法是采用蛇形或 S 形流道,让冷却液在板内多次折返,延长换热路径,覆盖更多区域。但折返次数太多,流阻会明显上升,对水泵的扬程要求也随之提高。
还有一种思路是采用仿生流道,比如叶脉状或蜂窝状结构。叶脉状流道从主通道分出多级支路,让冷却液均匀分配到各个区域;蜂窝状流道通过多个分支结构促进流体加速和扰动,提升换热系数。这类设计的铝外壳件散热均匀性较好,但流道几何复杂,对加工工艺的要求也更高,通常需要配合搅拌摩擦焊或真空钎焊来实现封闭流道。
流道截面尺寸影响流速和换热效率流道截面的宽度和深度,直接决定冷却液的流速和换热面积。截面太小,流速高、换热系数好,但流阻大,泵耗增加,而且容易在局部产生气蚀或堵塞。截面太大,流速低,换热效率下降,热量带不走。实际设计中,截面尺寸需要结合热源功率、冷却液流量和允许的压降来综合确定,不是越窄越好,也不是越宽越稳。
对于热流密度较高的区域,可以适当缩小流道截面,提高局部流速,增强换热。对于热流密度较低的区域,可以放宽截面,降低流阻。这种变截面设计在液冷铝外壳中越来越常见,目的是让冷却液把有限的泵功用在真正需要散热的位置。
流道与热源的相对位置是关键流道设计不能脱离热源分布来谈。液冷铝外壳内部通常有多个发热器件,功率大小和位置各不相同。如果流道只是均匀铺满整个底面,高热流密度区域可能得不到足够的冷却液流量,局部温度仍然偏高。比较合理的做法是根据热源分布调整流道密度,在发热集中的区域加密流道或增加扰动结构,在低热流区域适当简化。流道入口和出口的位置也需要考虑,尽量让冷却液先经过温度敏感或功率较大的器件,避免经过其他热源预热后再去冷却关键区域。
流道内壁状态影响长期稳定性流道内壁的表面粗糙度和清洁度,对散热和防腐都有影响。内壁如果刀纹过深或残留毛刺,冷却液流动时容易在凹陷处形成滞留区,局部换热变差,腐蚀也更容易从这里开始。加工完成后,流道内部通常需要做清洗和钝化处理,去除残留铝屑和油污。对于有长期可靠性要求的液冷铝外壳,内壁的阳极氧化或镀镍处理也需要评估,既要考虑防腐,也要确认处理层不会明显增加热阻。
加工工艺限制流道设计的自由度流道设计还要考虑加工可行性。真空钎焊可以做出复杂的三维流道,但热影响区大,工件容易变形。搅拌摩擦焊适合直线流道,焊缝致密,可靠性好,但无法加工弯曲路径。CNC零件铣削可以加工较复杂的二维流道,但深度和宽度受刀具限制,封闭流道需要分体加工后再焊接。设计阶段如果不了解这些工艺边界,图纸画得再理想,也可能落不了地。
说到底,液冷铝外壳的流道设计是在散热、流阻、加工和成本之间找平衡点。热源分布、冷却液特性、泵的扬程和焊接工艺,每一个条件都会影响最终方案。有液冷铝外壳加工需求的话,可以把热源布局和散热要求留言铂源五金做一次评估,工厂在铝合金液冷件流道加工和焊接方面有相应经验,能够结合具体工况给出流道设计建议和样品验证支持。
2019 惠州市铂源五金制品有限公司 版权所有
电话:138 2886 6587
公司地址:惠州市惠阳区镇隆镇黄洞工业区铂源五金
粤ICP备19059117号-1
 关注官方微信公众平台
 点击咨询

 138 2886 6587
